 环保在线APP
 环保在线手机站
 环保在线小程序
 微信公众号


主营
褶皱式除尘滤芯成型工艺与通风性能分析
褶皱式除尘滤芯成型工艺与通风性能分析
一、引言
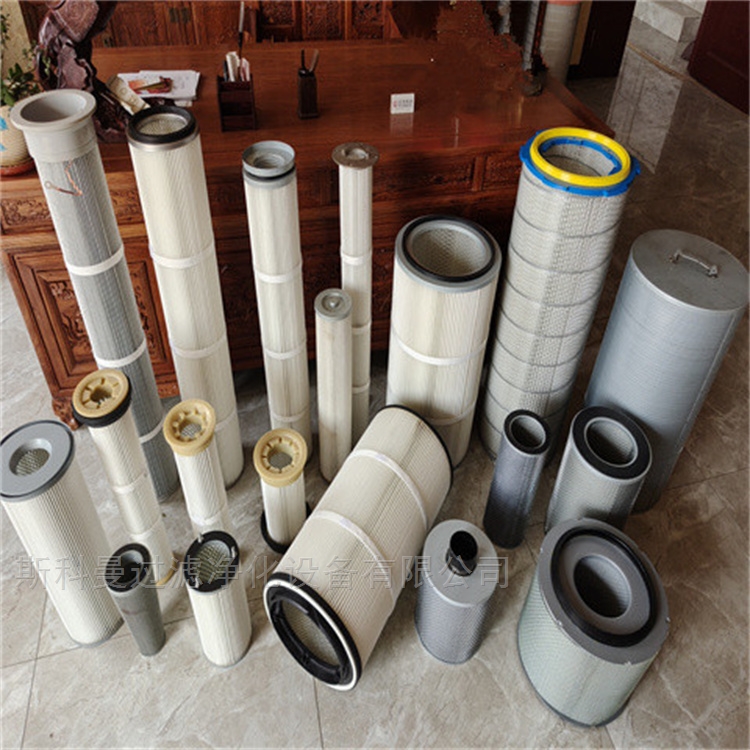
褶皱式除尘滤芯凭借折叠褶皱结构,在有限空间内大幅提升过滤面积,是当前工业滤筒除尘的主流形式。滤芯通风性能、运行阻力、清灰效果、使用寿命,不仅取决于滤材材质,更直接受褶皱成型工艺、定型方式、结构参数影响。 相同滤材、相同尺寸下,成型工艺优劣,会造成通风量、压差、清灰效率、耐用性的巨大差距。本文系统解析褶皱式除尘滤芯主流成型工艺,并结合结构参数,深度分析其对通风性能的影响。
二、褶皱式滤芯核心结构原理
褶皱滤芯将平面滤材通过机械折叠,形成连续波浪式褶皱结构:
-
增加有效过滤展开面积,缩小设备占用空间;
-
气流从外侧贯穿褶皱间隙与滤材,完成气尘分离;
-
褶皱间隙决定进风通道,褶皱定型质量决定气流顺畅度;
-
合理的褶皱排布可降低紊流、减少积灰死角,稳定通风性能。
三、褶皱式除尘滤芯主流成型工艺
1. 机械冷折成型工艺
利用折褶机机械压折,直接对滤材进行硬性折叠,无高温定型。 工艺特点
-
生产效率高、成本低,多用于低端普通滤芯;
-
褶皱仅靠物理压折定型,纤维无热固化;
缺陷
-
褶皱回弹大、易塌陷、倒伏、变形;
-
褶皱间隙不规则,局部贴合堵风,通风通道狭窄;
-
受气流震动与清灰冲击后,褶皱极易变形,通风性能快速衰减。
2. 高温热压定型工艺
行业主流良好成型工艺,折叠同步高温加热、加压固化。 工艺原理 滤材经过折褶机构折叠后,通过高温烘箱 + 压条定型,使纤维结构热固化,锁定褶皱角度与间距。 优势
-
褶皱立体挺括、不易回弹、不变形、不塌陷;
-
褶皱间距均匀、角度统一,进风通道规整;
-
长期脉冲震动、气流冲刷下,结构稳定,通风持久稳定。
3. 热熔筋条加固成型工艺
在褶皱内侧纵向贴合热熔筋、塑料支撑筋,辅助定型。 技术作用
-
分隔每道褶皱,防止相邻褶皱贴合、贴壁;
-
保持恒定褶皱开度,避免挤压拥堵;
-
强化整体刚性,适配高负压、大风量工况。
4. 全自动精密等分折褶工艺
工业滤芯专用工艺,电脑精准控制褶皱高度、褶数、间距、弧度。 核心优势
-
整支滤芯褶皱等分排布,圆周进风均匀;
-
弧形导流褶皱设计,减少气流直角冲击;
-
风量分布均衡,局部风阻差小,整体通风性能优。
5. 复合覆膜同步成型工艺
针对 PTFE 覆膜滤材专用成型技术: 控制折叠张力,避免覆膜拉伸开裂、起皱、脱层; 低张力平缓折褶,保护微孔膜结构,兼顾过滤精度与透气性。
四、关键成型参数对通风性能的影响
1. 褶皱数量(褶数)
-
褶数过多:排列过密,褶皱间隙狭小,进风阻力剧增,通风量下降,易积灰堵堵;
-
褶数过少:过滤面积不足,过滤负荷大,单条褶皱风量过载,粉尘快速堵塞;
-
合理配比:按直径、工况风量匹配褶数,实现过滤面积 + 通风量平衡。
2. 褶皱高度
-
褶高过大:褶皱深层气流流通性差,内部涡流严重,压差升高;
-
褶高过低:展开面积不足,滤芯利用率低,整体通风通量受限。
3. 褶皱间距与开度
褶皱开度越大,外侧进风通道越宽敞,气流进入阻力越小; 成型工艺差导致开度不一致,会出现局部风道堵塞、偏流、积灰死角。
4. 褶皱角度
直角折褶:气流阻力大,紊流多,粉尘易堆积折角位置; 弧形钝角定型:气流导流顺畅,风阻小,不易积灰,通风更稳定。
5. 定型牢固度
冷折无定型:后期褶皱变形贴合,通风通道逐步封闭,阻力持续飙升; 热压固化定型:风道长期保持原状,通风性能衰减慢,压差稳定。
五、成型工艺缺陷引发的通风问题
-
褶皱倒伏贴合
冷折工艺回弹严重,褶皱相互贴靠,进风面大幅减少,通风受阻、阻力飙升。
-
局部风道堵塞
褶距不均、歪褶、错褶,造成气流偏流,部分区域无风、积灰板结。
-
气流紊流损耗
褶皱棱角生硬、无导流设计,气流撞击损耗大,无效风压损失增加。
-
清灰后无法复位
定型强度不足,喷吹后褶皱扭曲变形,二次堵塞风道,通风持续性差。
-
覆膜损伤透气下降
覆膜滤芯粗暴折褶,膜体微裂纹、缩孔,透气性与过滤精度同步受损。
六、通风性能优化成型技术方案
-
采用高温热压立体定型
杜绝褶皱回弹塌陷,保证风道长期规整,稳定基础通风量。
-
优化弧形导流褶皱设计
弱化直角折角,采用圆弧过渡,降低气流摩擦与紊流,减小风阻。
-
精准匹配褶数与褶距
根据滤芯直径、滤材透气率、处理风量,定制化排布,避免过密或过疏。
-
加装支撑筋条分隔定型
固定褶皱开度,防贴合、防挤压,保障每条风道独立通畅。
-
覆膜滤芯低张力柔性折褶
专属温和成型工艺,保护微孔结构,不破坏透气通量与过滤层。
-
两端护圈限位定型
上下端盖限位固定褶皱端口,防止端口收缩变形,保证上下通风均匀。
全年征稿/资讯合作
联系邮箱:hbzhan@vip.qq.com
- 版权与免责声明
- 1、凡本网注明"来源:环保在线"的所有作品,版权均属于环保在线,转载请必须注明环保在线,https://www.hbzhan.com。违反者本网将追究相关法律责任。
- 2、企业发布的公司新闻、技术文章、资料下载等内容,如涉及侵权、违规遭投诉的,一律由发布企业自行承担责任,本网有权删除内容并追溯责任。
- 3、本网转载并注明自其它来源的作品,目的在于传递更多信息,并不代表本网赞同其观点或证实其内容的真实性,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品来源,并自负版权等法律责任。
- 4、如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。





 环保在线官微
 环保在线APP
 环保在线小程序