 环保在线APP
 环保在线手机站
 环保在线小程序
 微信公众号


主营
RTO废气处理设备选型指南:工况适配与核心参数解析
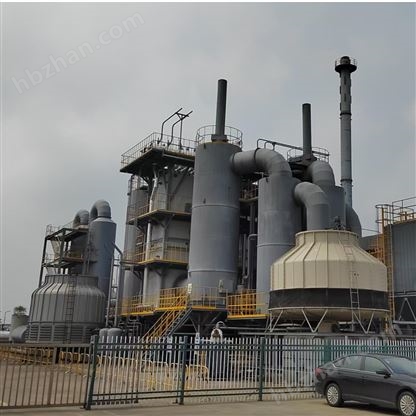
RTO(蓄热式热氧化炉)是工业VOCs治理的核心终端设备,通过高温热氧化分解有机废气,并借助陶瓷蓄热体实现热能回收,其净化效率通常可达99.0%以上,热回收率超过95.5%。
设备定义与工作原理
RTO的核心逻辑在于“热交换”与“高温氧化”。有机废气进入设备后,依次流经蓄热室预热,温度提升至800 ℃左右进入燃烧室,在纯热力作用下分解为CO2和H2O。氧化产生的高温烟气再流经另一侧蓄热室,将热量释放给蓄热体,最后经烟囱达标排放。
该工艺采用双室或多室结构,通过旋转阀或切换阀改变气流方向,实现连续吸热与放热。与RCO(蓄热催化氧化)相比,RTO对催化剂依赖较低,更适合高浓度、大流量且成分复杂的废气场景。其工作原理不依赖化学催化剂,降低了催化剂中毒风险,适用于含硅、磷等易使催化剂失活的工况。
核心性能参数与技术指标
选型时需重点关注三个硬性指标:净化效率、热回收率与停留时间。
净化效率:主流设备设计净化率应在99.0%至99.5%之间。若废气组分含卤素或硫化物,需预留0.5%的余量以防腐蚀影响寿命。环保验收通常要求排放浓度低于30 mg/m³,高净化率是达标的基础。
热回收率:优质RTO的热回收率可达95.5%以上。这直接决定了运行成本,热回收率每降低1%,燃料消耗将显著增加。热回收率取决于蓄热体的比表面积与结构填充密度。
停留时间:废气在燃烧室的停留时间通常设定为1.0 s至1.2 s。低于此值可能导致分解不充分,产生副产物。对于含氯、含氟等难分解组分,需适当延长至1.5 s。
气体流速:蓄热层气体流速一般控制在0.5 m/s至0.8 m/s。流速过高会缩短停留时间并增加压降,导致设备能耗上升。
典型适用工况与场景
RTO并非万能,其经济性高度依赖废气浓度。中高浓度场景是RTO的主战场。当VOCs浓度在1000 mg/m³至8000 mg/m³时,RTO可实现自持燃烧,无需或仅需微量辅助燃料。此时设备运行成本zui低,投资回收期通常在1至2年。
大风量低浓度场景:若浓度低于500 mg/m³,RTO需持续消耗大量天然气维持温度,经济性较差。此时应优先考虑沸石转轮浓缩+RTO组合工艺,或改用RCO。转轮浓缩可将风量缩小10倍至20倍,使RTO在高效区间运行。
特殊组分场景:含硅、磷、硫等易结焦或腐蚀成分的废气,需选用耐腐蚀材质或特殊蓄热体结构。含硫废气需考虑硫酸露点腐蚀,燃烧温度需控制在露点以上50 ℃至100 ℃。
关键结构设计与材质要求
核心部件决定设备寿命。切换阀分为陶瓷阀与金属阀。陶瓷阀寿命长、密封性好,适用于高温高压工况,但成本高;金属阀成本较低,适用于中低浓度工况,需定期维护密封面。
蓄热体:主流为蜂窝陶瓷蓄热体,比表面积大,抗压强度高。需关注其抗热震性能,避免因温度骤变导致破碎。蓄热体填充高度通常设定为1.0 m至1.5 m,过高会增加压降,过低会降低热回收率。
燃烧室:内衬耐火材料,通常采用高铝砖或耐火浇注料,工作温度需耐受900 ℃以上。燃烧室设计需保证气流分布均匀,避免局部高温烧损炉体。
管道系统:废气主管道需设置吹扫设施,防止死角积聚可燃气体。吹扫风量通常为管道风量的10%至15%,吹扫时间设定为30 s至60 s。
安全配置与防爆考量
VOCs治理的核心红线是安全。LEL(爆炸下限)浓度监测:进气口需安装LEL浓度在线监测仪,当浓度达到25% LEL时,系统应自动开启新风阀稀释或切断废气源。这是防止爆炸的第一道防线。
阻火器:主管道前端必须安装高效阻火器,防止外部火源回火。阻火器需定期清洗,防止堵塞增加压降。
防爆片:燃烧室顶部需设置防爆片,泄压面积需符合GB 50016规范。防爆片爆破压力通常设定为0.02 MPa至0.05 MPa。
氮气系统:高浓度废气场景需配置氮气保护系统,用于紧急停车时的吹扫与惰化。氮气纯度需高于99.5%,压力稳定在0.4 MPa至0.6 MPa。
选型计算与配置要点
选型计算需基于风量、浓度与露点。风量计算:实测风量需考虑管道漏风率,通常增加10%至15%的安全余量。对于间歇排放工况,需按最大小时风量选型。
露点控制:若废气含湿量高或含水分,需计算露点温度。进气温度需高于露点5 ℃至10 ℃,防止冷凝水堵塞蓄热体。含湿量超过100 g/m³时,需前置除湿设施。
配置要点:含粉尘废气需前置高效过滤器,防止蓄热体堵塞。过滤器精度通常设定为F7至F9,压差超过500 Pa时需更换滤袋。配置PID温控,确保燃烧温度稳定在设定值±5 ℃范围内。设置压差变送器,实时监测蓄热室压降,压降超过1500 Pa时需安排清洗。
常见问题
- RTO设备运行中压降突然升高是什么原因?
- 压降升高通常由蓄热体堵塞或结焦引起。粉尘堆积或高沸点有机物冷凝是主因。需检查前端过滤器是否失效,或调整进气温度避免露点以下运行。若因结焦导致,需停机进行高温烧焦处理。
- RTO与RCO设备如何选择?
- 选择依据主要为浓度与温度。浓度高于1000 mg/m³且无催化剂中毒风险的场景选RTO;浓度低于500 mg/m³或需低温运行的场景选RCO。RTO初始投资高但运行稳定,RCO投资低但对催化剂依赖强,需定期更换催化剂。
关键词:
RTO废气处理设备
全年征稿/资讯合作
联系邮箱:hbzhan@vip.qq.com
- 版权与免责声明
- 1、凡本网注明"来源:环保在线"的所有作品,版权均属于环保在线,转载请必须注明环保在线,https://www.hbzhan.com。违反者本网将追究相关法律责任。
- 2、企业发布的公司新闻、技术文章、资料下载等内容,如涉及侵权、违规遭投诉的,一律由发布企业自行承担责任,本网有权删除内容并追溯责任。
- 3、本网转载并注明自其它来源的作品,目的在于传递更多信息,并不代表本网赞同其观点或证实其内容的真实性,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品来源,并自负版权等法律责任。
- 4、如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。





 环保在线官微
 环保在线APP
 环保在线小程序